ERP و اتوماسیون صنعتی؛ از دادهٔ ماشین تا تصمیم یکپارچهٔ سازمان
ناشر: شرکت توسعه آتراویژن فردا
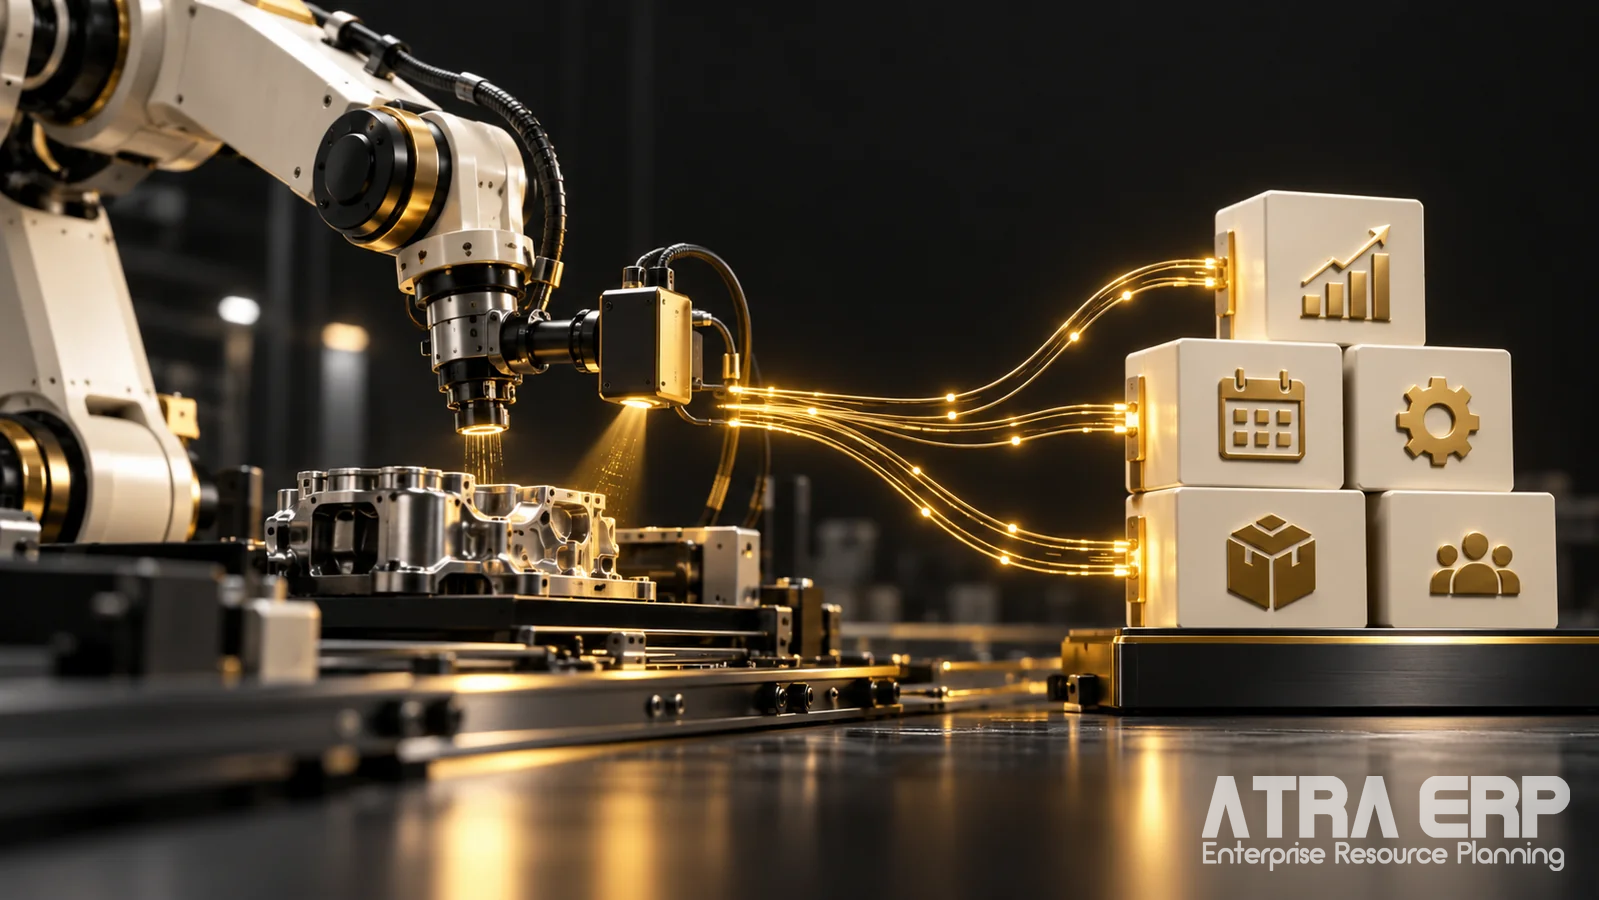
اتوماسیون صنعتی عملیات را کنترل میکند و ERP منابع و تعهدات سازمان را؛ ارزش واقعی زمانی شکل میگیرد که دادهٔ معتبر میان کف کارخانه و برنامهریزی، کیفیت، نگهداری و مالی جریان پیدا کند.
دو لایه با دو مسئولیت متفاوت
PLC، SCADA، DCS و سامانههای کنترل، وضعیت تجهیزات و اجرای عملیات را در بازههای زمانی کوتاه مدیریت میکنند. ERP در سطحی دیگر، سفارش، برنامهٔ تولید، مواد، ظرفیت، نیروی انسانی، تعمیرات، کیفیت و اثر مالی عملیات را به هم پیوند میدهد. انتظار کنترل مستقیم ماشین از ERP یا انتظار برنامهریزی منابع سازمان از PLC، مرز مسئولیت این سامانهها را مخدوش میکند.
لایههای MES یا MOM و درگاههای یکپارچهسازی میتوانند میان برنامهٔ سازمان و رخدادهای کف کارخانه پل بزنند. طراحی درست از تعریف رویدادهای کسبوکار شروع میشود: چه زمانی شروع تولید، توقف، مصرف، ضایعات، نتیجهٔ کیفیت یا پایان عملیات برای ERP معنا دارد و کدام فرمان مصوب باید به اجرای کارخانه منتقل شود؟
جریان اطلاعات از برنامه تا عملکرد واقعی
ERP سفارش و برنامهٔ مصوب، نسخهٔ ساخت، مواد موردنیاز و شناسهٔ عملیات را در اختیار لایهٔ اجرا قرار میدهد. سامانهٔ صنعتی نیز مقدار تولیدشده، زمانهای واقعی، وضعیت توقف، مصرف ثبتشده، قرائتهای مهم و نتیجهٔ عملیات را برمیگرداند. این تبادل باید شناسهٔ مشترک، واحد اندازهگیری و زمان ثبت روشن داشته باشد.
هدف، انتقال همهٔ تگهای ماشین به ERP نیست. دادهٔ خام پرحجم معمولاً در سامانهٔ صنعتی یا تاریخچهنگار باقی میماند و ERP رخدادهای معنادار و قابل حسابرسی را دریافت میکند. این تفکیک، کارایی و قابلیت نگهداری را بهتر میکند و از تبدیل ERP به مخزن نامتناسب دادههای لحظهای جلوگیری میکند.
| لایه | نمونه مسئولیت | دادهٔ قابل تبادل |
|---|---|---|
| کنترل و اتوماسیون | کنترل تجهیزات و ثبت سیگنال | وضعیت، شمارش، توقف و پارامترهای منتخب |
| MES/MOM یا واسط | هماهنگی اجرای تولید | شروع و پایان عملیات، مصرف، ضایعات و کیفیت |
| ERP | برنامهریزی و یکپارچگی منابع | سفارش، برنامه، مواد، هزینه و تعهد |
| تحلیل مدیریتی | تبدیل داده به اقدام | شاخص، انحراف، هشدار و مسئول پیگیری |
یکپارچگی فقط اتصال فنی نیست
اگر کد تجهیز، محصول، ماده، شیفت یا علت توقف در دو سامانه تعریف متفاوتی داشته باشد، اتصال فنی تنها اختلاف را سریعتر منتقل میکند. پیش از پیادهسازی رابط، مالک هر داده، منبع مرجع، قواعد تبدیل و مسئول رفع مغایرت باید تعیین شود.
برای هر پیام نیز لازم است وضعیت موفق، ناموفق و در انتظار مشخص باشد. شناسهٔ یکتا، ثبت زمان، امکان ارسال مجدد بدون ثبت تکراری و گزارش مغایرت، بخشهای ضروری طراحیاند. اورکارسان میتواند نقش مسیر کنترلشدهٔ تبادل را داشته باشد، اما دامنه و پروتکل هر اتصال باید در جلسهٔ شناخت و طراحی فنی تأیید شود.
از توقف ماشین تا اثر مالی و عملیاتی
وقتی توقف معنادار با شناسهٔ تجهیز و سفارش ثبت شود، میتوان اثر آن را بر برنامه، تحویل و ظرفیت بررسی کرد. اگر رخداد به درخواست تعمیرات، مصرف قطعه و زمان کار متصل شود، سابقهٔ دارایی و هزینهٔ نگهداری نیز کاملتر میشود. نتیجهٔ کیفیت میتواند وضعیت مصرف محصول یا ادامهٔ عملیات را تحت کنترل قرار دهد.
این زنجیره به معنی تصمیم خودکار برای همهٔ رخدادها نیست. حدود توقف، قواعد کیفیت، سطح اختیار و نقاط تأیید باید توسط تولید، نگهداری، کیفیت و فناوری اطلاعات تعریف شوند. خودکارسازی بدون کنترل استثنا ممکن است خطای کوچک را به چند فرایند گسترش دهد.
امنیت و پایداری در مرز فناوری عملیاتی
شبکهٔ فناوری عملیاتی باید با معماری امنیتی مصوب، بخشبندی شبکه و حداقل دسترسی لازم محافظت شود. اتصال مستقیم و نامحدود پایگاههای داده یا تجهیزات به ERP، مسیر نگهداری و کنترل دسترسی را دشوار میکند. واسط کنترلشده، ثبت رویداد و پایش خطا، مسئولیتها را روشنتر میسازند.
قطع ارتباط نباید تولید را بیدلیل متوقف کند یا داده را از بین ببرد. صف پیام، ذخیرهٔ موقت، ارسال مجدد و روش تطبیق پس از بازیابی باید آزموده شوند. سناریوی اختلال بخشی از طراحی است، نه اقدامی که پس از اولین قطعی به پروژه اضافه شود.
مسیر پیشنهادی استقرار
پروژه را با یک جریان محدود اما کامل آغاز کنید؛ برای مثال از برنامهٔ یک خط تا ثبت تولید، مصرف، کیفیت و توقف. شاخص موفقیت میتواند کاهش ثبت دستی، کاملشدن ردیابی یا کوتاهشدن زمان تشخیص انحراف باشد. خط مبنا و روش سنجش باید پیش از پایلوت مشخص شوند.
پس از تثبیت پایلوت، الگوی داده و کنترل به خطوط دیگر گسترش مییابد. هر توسعه باید اثر خود را بر برنامهریزی، انبار، نگهداری، کیفیت، بهای تمامشده و امنیت نشان دهد. ارزش ERP و اتوماسیون در تعداد اتصالها نیست؛ در تصمیمهایی است که سریعتر، دقیقتر و قابل پیگیریتر میشوند.
منابع و مبنای مقاله
برای مطالعهٔ بیشتر: SAP Digital Manufacturing و ارتباط ERP با کف کارخانه و معماری اتصال ماشین در SAP Digital Manufacturing.
کاربرد دقیق هر رابط، پروتکل و سطح خودکارسازی در ATRA ERP پس از شناخت زیرساخت و فرایندهای کارخانه تعیین میشود.